产品系列
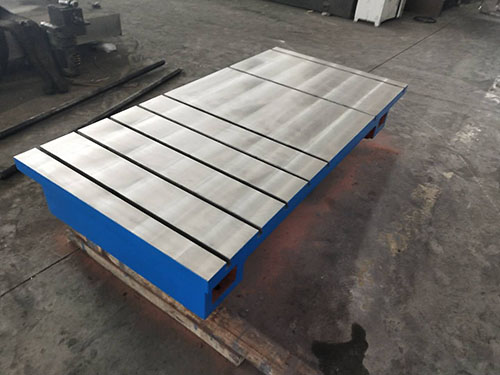
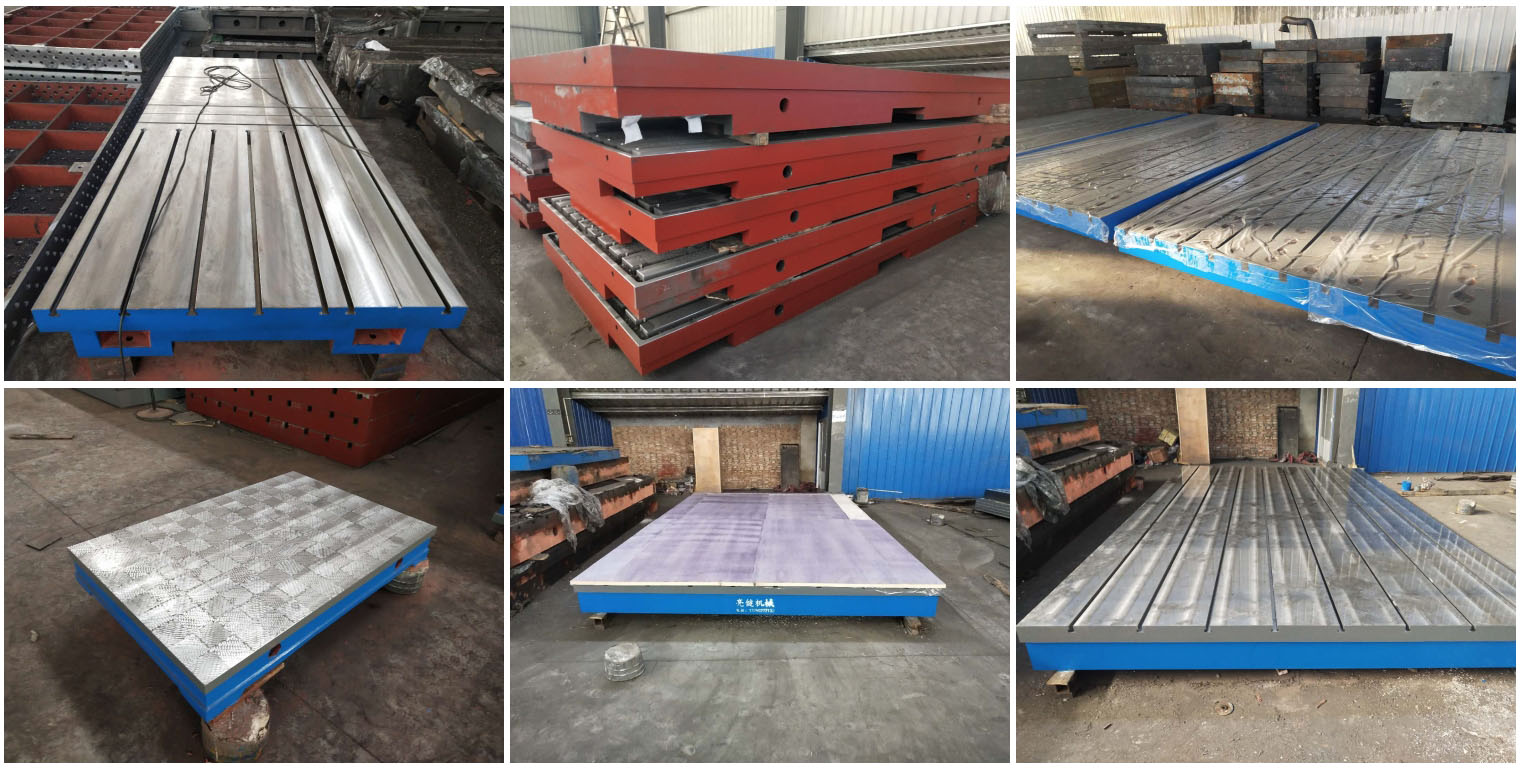
铸铁焊接平台也常称为铆焊平台,属于焊接组对工装基准,和检验平台定位不同,不以计量为核心,侧重承载、定位装夹与抵抗焊接热变形,是钢结构、机架总成焊接工序的基础工装。
主体多选用 HT200、HT250 灰铸铁铸造,内部布设加强筋提升刚性,毛坯经人工时效处理,释放铸造残余应力,降低长期受热、承重带来的形变。台面布设 T 型槽,配套压板、T 型螺栓实现工件锁紧定位;工作面精度等级适度放宽,整体平面一致性,适配焊件组对、点焊固定、总成拼焊作业。
选型及工况适配要点:需区分轻型小件批量焊接与重型结构件拼焊,按工件自重、焊接热输入确定平台厚度与筋板布局,额定承载预留余量,避免长期超载产生挠曲。槽宽、槽距要匹配现有夹具规格,减少工装配套冲突。焊接热源会带来局部温升,不宜将其当作检测基准;作业时尽量避免电弧直接灼烧台面,焊后及时清理飞溅,飞溅熔渣附着会破坏基准平面。大尺寸平台应多点布设可调垫铁支撑,支撑点避开焊缝集中区域;频繁短时高温作业的工位,优先加厚台面结构,减缓热应力形变。
多用于工程机械机架、钢结构框架、设备底座、输送机架、箱体总成的组对焊接,也可用于铆接、预装调试工序。成品按照工装基准要求核验平面度,台面槽型、外形尺寸支持按需定制。
定制阶段提交焊件外形尺寸、荷载、焊接方式、工装夹具配套参数,工艺端规划槽体排布与筋板结构,兼顾刚性稳定性、装夹便利性,适配焊装车间的组对定位需求。